营业时间
MON-SAT 8:00-18:00
全国服务热线
139-8385-3623
公司门店地址
大渡口区跳蹬镇建桥工业园C区建园路3号4号厂房
营业时间
MON-SAT 8:00-18:00
全国服务热线
139-8385-3623
公司门店地址
大渡口区跳蹬镇建桥工业园C区建园路3号4号厂房
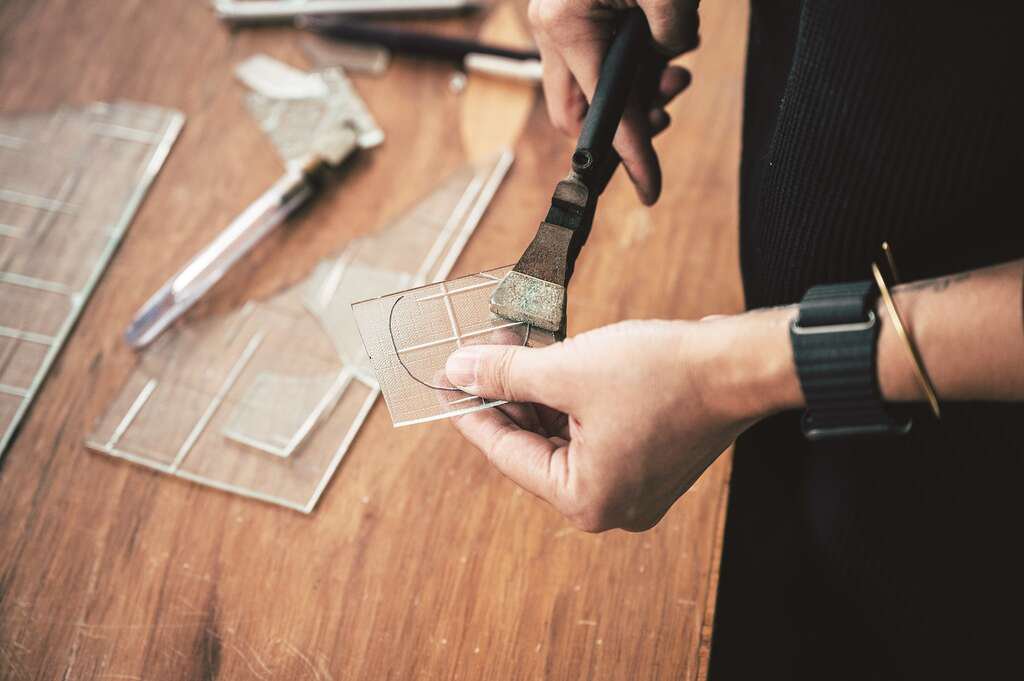
压花玻璃是通过在玻璃表面压制凹凸花纹制成的装饰材料,兼具透光性和隐私性。其核心原理是借助模具或辊压工艺,在玻璃软化状态下形成图案。常见花纹包括几何纹、植物纹、抽象线条等,厚度通常为3-12毫米(参考《建筑玻璃应用技术规程》JGJ 113-2015)。
与传统平板玻璃相比,压花玻璃的散射光线特性可减少眩光,花纹还能隐藏背后物体轮廓,适用于浴室隔断、门窗装饰等场景。现代工艺已实现花纹双面压制,提升立体感。
原料配制与熔化
主要原料为石英砂(占比约72%)、纯碱(15%)、石灰石(9%)及少量助熔剂,混合后投入熔窑。
熔化温度需达1600℃以上,形成均匀玻璃液。
压花成型
手工压花:将软化玻璃(约800℃)置于铸铁模具上,人工加压成型,适合小批量定制。
机械辊压:玻璃液流经刻有花纹的金属辊筒(温度600-700℃),连续压印成卷或单张玻璃,效率可达每分钟5-10米(数据来源:玻璃工业协会《压花玻璃生产技术规范》)。
退火处理
压花后的玻璃需在退火炉中缓慢降温(降温速率约3-5℃/分钟),消除内部应力,避免开裂。
切割与质检
按需求裁切成标准尺寸(如2440×1830mm),检查花纹清晰度、气泡含量(允许≤3个/平方米)。
彩色压花玻璃:在原料中添加金属氧化物(如钴蓝、硒红),或后期喷涂釉料二次烧制(烧制温度550-600℃)。
复合压花玻璃:与夹胶、中空工艺结合,提升隔音和安全性能。
花纹模糊:可能因辊筒温度过低或压力不足,需调整至700℃以上并确保压力≥0.5MPa.
表面裂纹:退火速率过快导致,建议延长退火时间至2-3小时。
压花玻璃的多样化设计使其在建筑与家居领域持续流行,未来或结合3D打印技术实现更复杂的个性化定制。
 全国热线:139-8385-3623
 企业邮箱: